





De la balle au rPET alimentaire : visite de l’usine PET

Un certificat dit qu’une usine respecte une norme. Il ne montre pas comment. Alors que l’UE rédige en ce moment les règles de vérification du contenu recyclé, y compris pour la matière venue de l’extérieur de l’Union (voir notre analyse de la clause miroir du PPWR), de plus en plus d’acheteurs demandent à voir le process lui-même. Voici ce qui se passe dans notre usine de Kırklareli entre la balle et le big bag, étape par étape, avec les enregistrements que chaque étape laisse derrière elle.
1. Réception et évaluation des balles
Les bouteilles PET post-consommation arrivent en balles compactées depuis la collecte municipale, des collecteurs agréés et, depuis le 1er juillet 2026, le système de consigne. Chaque lot est pesé, échantillonné et classé avant acceptation : part de PET en poids, mélange de couleurs, humidité et les contaminants qui pèsent le plus en aval, avant tout le PVC, les autres polymères, les métaux et les résidus organiques. Fournisseur, origine et classe de chaque balle sont enregistrés à ce stade. C’est le premier maillon de la chaîne de traçabilité, et le premier qu’un audit d’équivalence examinera.
2. Pré-tri : optique, mécanique et magnétique
Les balles sont ouvertes et le flux passe par des cribles et une séparation magnétique avant les trieurs à capteurs. Les unités TOMRA proche infrarouge et couleur éliminent les polymères non PET, les bouteilles hors couleur et le PVC ; le contrôle qualité manuel sur la ligne rattrape ce qui échappe aux capteurs. Le résultat est un flux de PET clair et bleu clair d’une pureté polymère de 99,8 % avec un écart de couleur inférieur à 0,5 %. Les bouchons et étiquettes écartés ne sont pas perdus : ils deviennent nos coproduits bouchon PEHD, étiquette et polypropylène.
3. Broyage et lavage à chaud
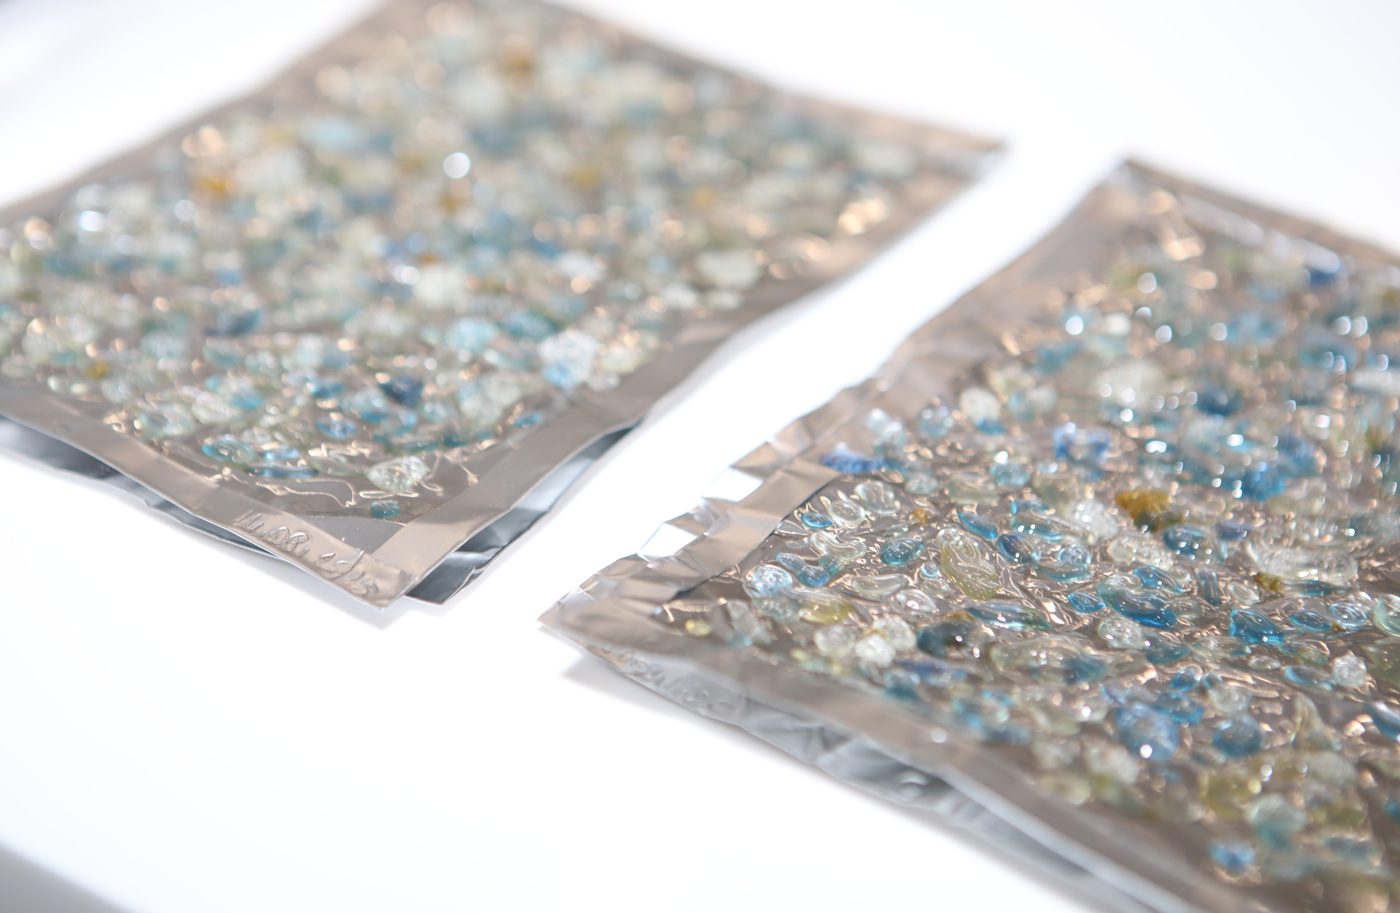
Les bouteilles triées sont broyées en paillettes puis lavées sur une ligne de lavage à chaud. Chaleur et friction éliminent la colle, les résidus d’étiquettes et les restes alimentaires ; la séparation par flottation retire les polyoléfines restantes, plus légères que l’eau ; suivent des étapes de rinçage et de séchage. La pureté est mesurée à nouveau en sortie de ligne, et le contrôle optique Flake Scan du laboratoire vérifie les paillettes colorées et contaminées avant la libération d’un lot.
4. Les paillettes de PET : le premier produit
C’est ici que les « paillettes de PET » deviennent un produit commercial. Les paillettes claires et bleu clair lavées à chaud sortent de la ligne à une capacité de 120 tonnes par jour, soit plus de 40 000 tonnes par an. Une partie est conditionnée en big bags pour les clients feuille et fibre (Flake, fiche technique ici) ; le reste alimente directement nos propres lignes d’extrusion. Les flux séparés par couleur deviennent le flake vert et le mix flake.
5. Extrusion, filtration et SSP
Les paillettes sont séchées, fondues et filtrées sur deux lignes Starlinger recoSTAR PET 165 HC iV+ d’une capacité cumulée de 3,6 tonnes par heure. La filtration de la masse fondue retient les dernières particules solides ; la matière granulée passe ensuite par la polycondensation à l’état solide (SSP), où des heures sous vide et à chaud ramènent la viscosité intrinsèque au niveau bouteille et chassent les contaminants volatils. C’est cette étape de décontamination qui permet aux granulés d’être conformes au règlement (UE) n° 10/2011 et au règlement (UE) 2022/1616 pour le contact alimentaire. Deux qualités sortent du SSP : la rPET Resin FG pour le bouteille à bouteille et l’emballage alimentaire, et la rPET Resin NFG pour la feuille, le feuillard et les applications textiles. La capacité en granulés est de 90 tonnes par jour, environ 24 000 tonnes par an.
6. Libération par le laboratoire et conditionnement
Aucun lot ne part sans rapport de lot : viscosité intrinsèque, humidité, masse volumique apparente, couleur (L*a*b*) et comptage des contaminants, mesurés dans notre laboratoire comme décrit dans Comment mesure-t-on la qualité du rPET ?. Les granulés sont conditionnés en big bags, étiquetés avec leur numéro de lot et stockés à couvert jusqu’au chargement. Les fiches techniques des deux qualités de granulés : rPET Resin FG et rPET Resin NFG.
Les documents qui accompagnent la matière
Lues comme une piste documentaire, les six étapes produisent : les enregistrements d’entrée de chaque balle, les journaux des lignes de tri et de lavage, les rapports de laboratoire par lot, les certificats d’analyse qui accompagnent chaque livraison, et les certificats au niveau de l’usine : EFSA et FDA pour le process de contact alimentaire, GRS pour la chaîne de contrôle du contenu recyclé (voir nos certifications). C’est exactement l’ensemble de preuves que les fédérations favorables à une clause miroir stricte attendent d’une usine de pays tiers : origine des intrants documentée, process audité et certificat tiers annuel.
Pourquoi cela compte en 2026
La capacité européenne de recyclage du PET se contracte et les importations sont sous surveillance ; les acheteurs ont raison de poser des questions plus dures sur la matière hors UE. La réponse que nous préférons donner est une visite. Kırklareli se trouve à moins de 100 km de la frontière bulgare ; le transport routier vers l’Allemagne, l’Italie ou l’Espagne se compte en jours, et une visite d’usine n’est qu’un court détour. Pour voir le process derrière le certificat, contactez-nous pour une visite ou un échantillon avec son dossier de lot complet. La version courte du process figure sur notre page processus de recyclage.