





De la bala al rPET alimentario: dentro de la planta de PET

Un certificado dice que una planta cumple una norma. No muestra cómo. Mientras la UE redacta ahora mismo las reglas de verificación del contenido reciclado, también para el material procedente de fuera de la Unión (véase nuestro análisis de la cláusula espejo del PPWR), cada vez más compradores piden ver el proceso en sí. Esto es lo que ocurre en nuestra planta de Kırklareli entre la bala y el big bag, etapa por etapa, con los registros que cada una deja tras de sí.
1. Recepción y evaluación de balas
Las botellas de PET posconsumo llegan en balas prensadas desde la recogida municipal, recolectores autorizados y, desde el 1 de julio de 2026, el sistema de depósito. Cada lote se pesa, muestrea y clasifica antes de aceptarse: proporción de PET en peso, mezcla de colores, humedad y los contaminantes que más pesan aguas abajo, sobre todo PVC, otros polímeros, metales y residuos orgánicos. Proveedor, origen y clase de cada bala quedan registrados en este punto. Es el primer eslabón de la cadena de trazabilidad, y el primero que examinará una auditoría de equivalencia.
2. Preclasificación: óptica, mecánica y magnética
Las balas se abren y el flujo pasa por cribas y separación magnética antes de los clasificadores por sensores. Las unidades TOMRA de infrarrojo cercano y color retiran polímeros distintos del PET, botellas de otros colores y PVC; el control de calidad manual en línea recoge lo que se escapa a los sensores. El resultado es un flujo de PET transparente y azul claro con una pureza polimérica del 99,8% y una desviación de color inferior al 0,5%. Los tapones y etiquetas separados no se pierden: se convierten en nuestros subproductos tapón HDPE, etiqueta y polipropileno.
3. Molienda y lavado en caliente
Las botellas clasificadas se muelen en escamas y se lavan en una línea de lavado en caliente. Calor y fricción eliminan el adhesivo, los restos de etiqueta y los residuos de alimentos; la separación por flotación retira las poliolefinas restantes, más ligeras que el agua; siguen etapas de aclarado y secado. La pureza se mide de nuevo al final de la línea, y la inspección óptica Flake Scan del laboratorio comprueba escamas coloreadas y contaminadas antes de liberar un lote.
4. Escamas de PET: el primer producto
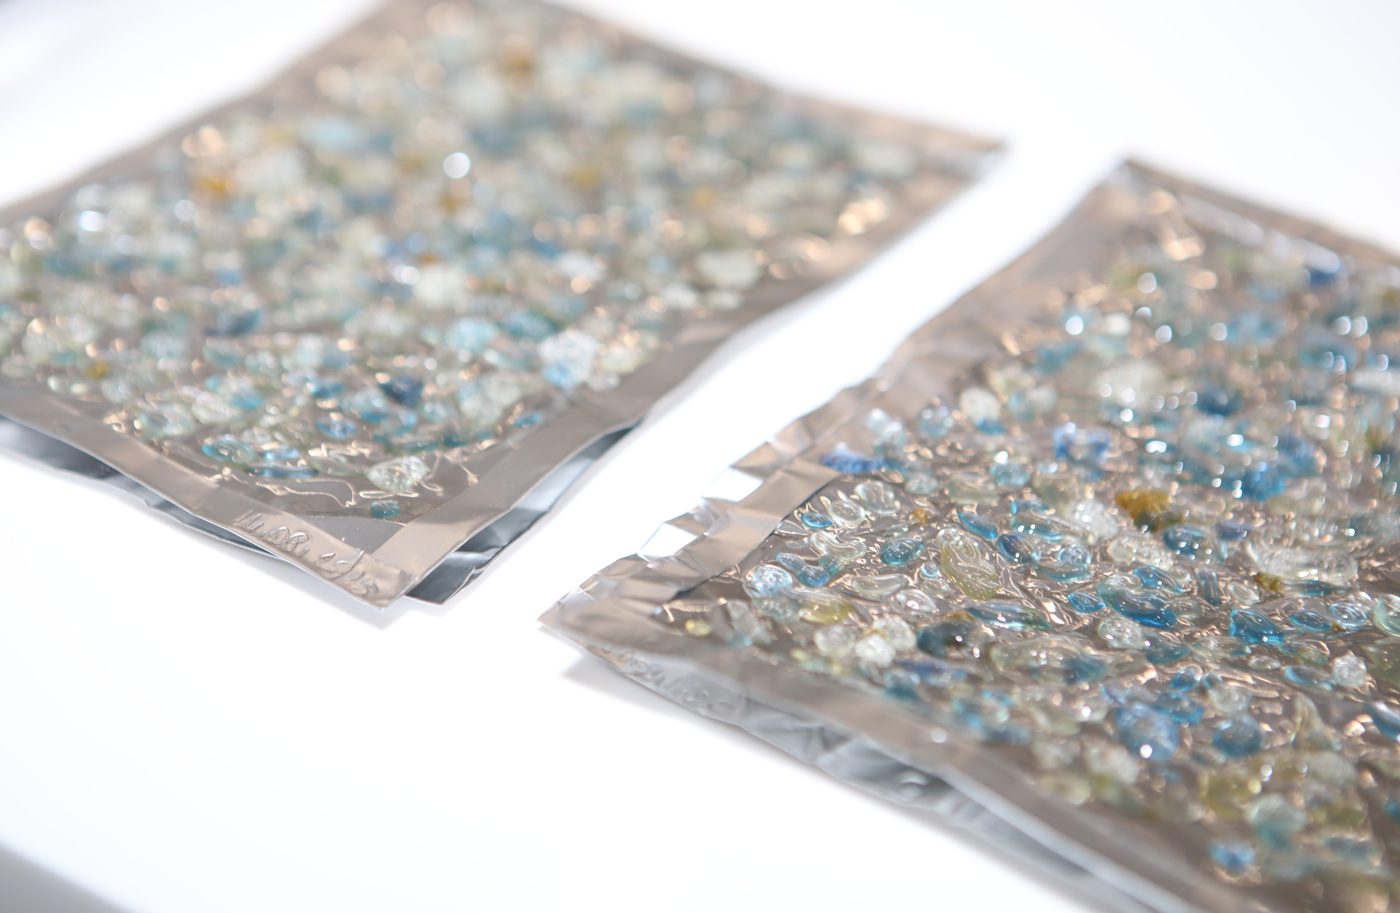
Aquí es donde las “escamas de PET” nacen como producto comercial. Las escamas transparentes y azul claro lavadas en caliente salen de la línea con una capacidad de 120 toneladas al día, más de 40.000 toneladas al año. Una parte se envasa en big bags para los clientes de lámina y fibra (Flake, ficha técnica aquí); el resto alimenta directamente nuestras propias líneas de extrusión. Los flujos separados por color se convierten en escamas verdes y mix flake.
5. Extrusión, filtración y SSP
Las escamas se secan, funden y filtran en dos líneas Starlinger recoSTAR PET 165 HC iV+ con una producción conjunta de 3,6 toneladas por hora. La filtración del fundido retiene las últimas partículas sólidas; el material granulado pasa después por la policondensación en estado sólido (SSP), donde horas bajo vacío y calor devuelven la viscosidad intrínseca al nivel de botella y eliminan los contaminantes volátiles. Esta etapa de descontaminación es la que permite que la granza cumpla el Reglamento (UE) n.º 10/2011 y el Reglamento (UE) 2022/1616 para contacto alimentario. Del SSP salen dos calidades: rPET Resin FG para botella a botella y envase alimentario, y rPET Resin NFG para lámina, fleje y aplicaciones textiles. La capacidad de granza es de 90 toneladas al día, unas 24.000 toneladas al año.
6. Liberación de laboratorio y envasado
Ningún lote sale sin informe de lote: viscosidad intrínseca, humedad, densidad aparente, color (L*a*b*) y recuento de contaminantes, medidos en nuestro laboratorio como se describe en ¿Cómo se mide la calidad del rPET?. La granza se envasa en big bags, se etiqueta con su número de lote y se almacena a cubierto hasta la carga. Las fichas técnicas de las dos calidades de granza: rPET Resin FG y rPET Resin NFG.
Los documentos que salen con el material
Leídas como rastro documental, las seis etapas producen: registros de entrada de cada bala, registros de las líneas de clasificación y lavado, informes de laboratorio por lote, los certificados de análisis que acompañan a cada entrega y los certificados a nivel de planta: EFSA y FDA para el proceso de contacto alimentario, GRS para la cadena de custodia del contenido reciclado (véanse nuestros certificados). Es exactamente el conjunto de pruebas que las asociaciones partidarias de una cláusula espejo estricta esperan de una planta de un tercer país: origen de las entradas documentado, proceso auditado y certificado anual de terceros.
Por qué importa en 2026
La capacidad europea de reciclado de PET se reduce y las importaciones están bajo lupa; los compradores hacen bien en plantear preguntas más duras sobre el material de fuera de la UE. La respuesta que preferimos dar es una visita. Kırklareli está a menos de 100 km de la frontera búlgara; el transporte por carretera a Alemania, Italia o España es cuestión de días, y una visita a la planta es un breve desvío de la ruta. Para ver el proceso que hay detrás del certificado, contacte con nosotros para una visita o una muestra con su expediente de lote completo. La versión corta del proceso está en nuestra página del proceso de reciclaje.
Fuentes
- Reglamento (UE) 2022/1616 sobre materiales de plástico reciclado destinados a entrar en contacto con alimentos – EUR-Lex
- Reglamento (UE) n.º 10/2011 sobre materiales plásticos destinados a entrar en contacto con alimentos – EUR-Lex
- FEAD, PRE, Recycling Europe – Declaración conjunta, 2 de septiembre de 2026